Prima di rincorrere innovazione e digitalizzazione, ogni percorso di miglioramente continuo dovrebbe partire da una domanda semplice: il nostro reparto produttivo è ordinato, pulito e sicuro? Il metodo 5S della Leanbox by Induvation risponde a questa domanda, e cambia molto di più di quanto sembri.
Quando un’azienda ci chiede di avviare un percorso di miglioramento continuo, la prima domanda che le poniamo non riguarda l’OEE, gli avviamenti o l’organigramma di produzione. Riguarda l’ordine. Perché prima di introdurre logiche più evolute, è necessario mettere a posto le cose semplici: se un operatore perde tempo a cercare un attrezzo, una fustella o un secchio di inchiostro, qualsiasi discorso su digitalizzazione, KPI o intelligenza artificiale rischia di restare teorico.
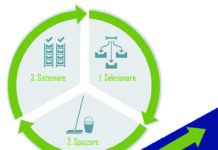
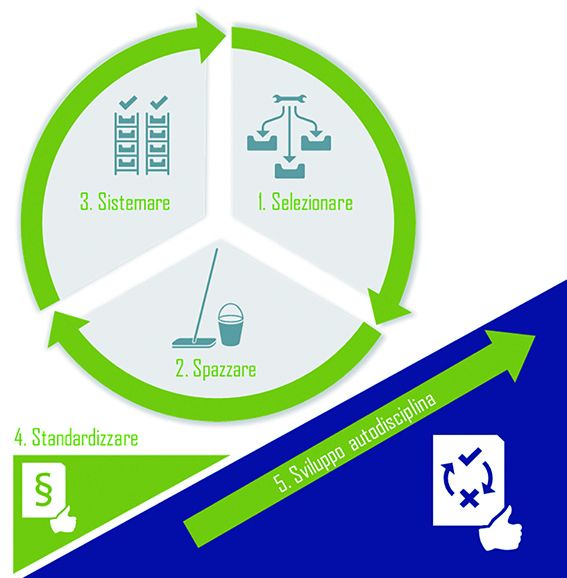
Il 5S nasce esattamente da questa logica. È una metodologia della Lean Manufacturing che organizza il posto di lavoro attorno a cinque fasi progressive: Seiri (selezionare), Seiton (sistemare), Seiso (spazzare/pulire), Seiketsu (standardizzare) e Shitsuke (sviluppare autodisciplina). In molti casi si aggiunge una sesta S, quella della Sicurezza, a conferma di come ordine e prevenzione infortuni siano due facce della stessa medaglia.
Nella nostra esperienza diretta in scatolifici e cartotecniche, il 5S è quasi sempre il primo progetto pilota LeanBox che proponiamo nel reparto produzione. Non a caso: ha un impatto visivo immediato, capace di cambiare in poche settimane non solo l’aspetto del reparto, ma la mentalità delle persone che ci lavorano. Difficilmente un’organizzazione accetta di lavorare su temi impegnativi come il TPM o lo SMED se prima non ha dimostrato, a sé stessa, di saper mantenere in ordine un carrello attrezzi.
COME SI APPLICA IN LINEA: DALLA LIBERAZIONE DELLO SPAZIO ALLO STANDARD
Il modo più efficace per applicare il 5S in uno scatolificio non è un corso teorico, ma un workshop operativo che coinvolge direttamente gli operatori sulla linea, macchina per macchina.
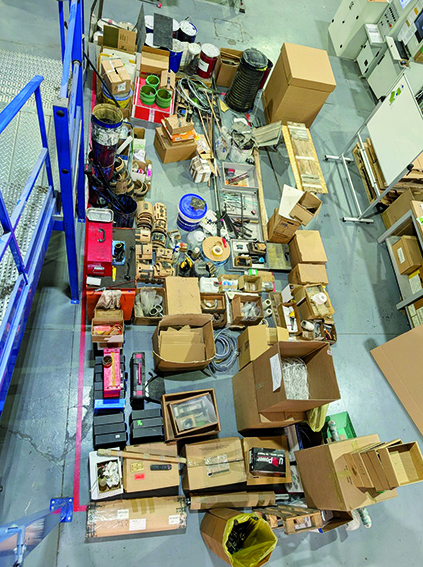
Si parte quasi sempre con la liberazione completa dell’area: tutto ciò che si trova intorno alla linea, dai bancali agli attrezzi dimenticati da mesi, viene spostato in un’unica zona (che chiamiamo zona muda*, dallo spreco che rappresenta). Solo a quel punto si passa alla fase di selezione: attrezzi, materiali ausiliari e consumabili vengono valutati uno per uno per capire cosa serve davvero in linea. Ciò che resta viene marcato con il colore identificativo della linea, così da riconoscerne sempre l’appartenenza; ciò che manca o non funziona viene registrato in un modulo dedicato, invece di essere rimandato all’infinito.
Segue la pulizia vera e propria del posto di lavoro, spesso la fase più semplice ma anche quella con l’effetto scenico più forte agli occhi di chi, in azienda, non crede ancora nel progetto.
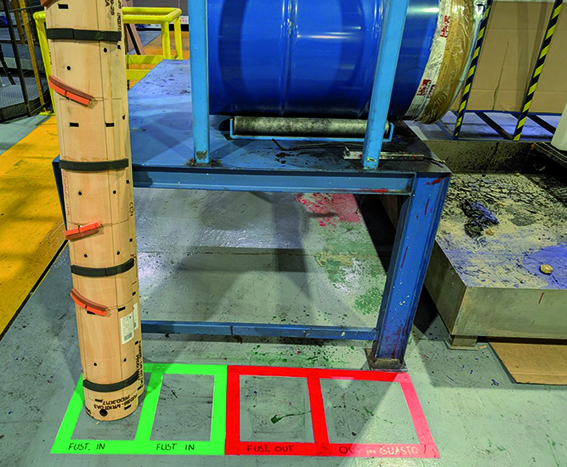
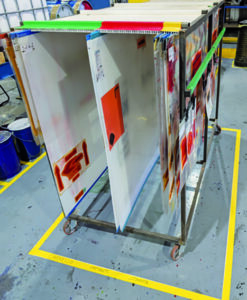
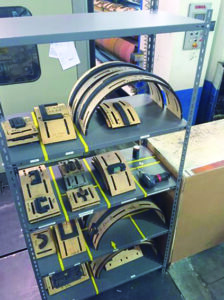
La fase più delicata, però, è la sistemazione: dare un posto a ogni cosa, in modo che sia accessibile, sicuro e visibile. È qui che, nei nostri progetti, entriamo nel dettaglio operativo dello scatolificio: gestione degli attrezzi di manutenzione e di setup, posizionati esattamente dove vengono utilizzati e non in un magazzino lontano dalla macchina; gestione degli inchiostri con colori standard a kanban, ripristinati non appena un vasetto si svuota; classificazione delle fustelle in classi A, B e C, con quelle a maggior utilizzo tenute fisse a bordo macchina e le altre gestite con logica IN/OUT; riduzione e standardizzazione dei cliché e dei fogliacci, per eliminare varianti inutili. Anche i documenti appesi in linea, che con il tempo si accumulano senza nessuno che li aggiorni o li elimini, vengono passati al setaccio.
Questi sono chiaramente degli esempi, ma le soluzioni possono chiaramente variare in base alle necessità specifiche del cliente.
Una best practice che applichiamo sempre più spesso è combinare il 5S con la revisione del processo di asservimento materiali in linea, tipicamente attraverso un sistema a milk run: un giro programmato che rifornisce le linee di produzione con la frequenza corretta, appoggiandosi proprio agli spazi e alla codifica definiti durante il 5S. I due progetti si rafforzano a vicenda: uno mette ordine, l’altro lo alimenta nel tempo.
Solo dopo aver definito questo “stato zero” si passa alla standardizzazione, cioè alla trasformazione di quanto ottenuto in una regola visibile e condivisa, e infine allo sviluppo dell’autodisciplina: la capacità dell’organizzazione di mantenere e migliorare lo standard senza che qualcuno debba ricordarlo ogni giorno.
 IL SALOTTO DI CASA E IL BIGLIETTO DA VISITA: PERCHÉ VALE COSÌ TANTO PER LO SCATOLIFICIO
Ai manager più orientati ai numeri capita di chiederci: ma il 5S, alla fine, quanto vale? La risposta corretta è duplice.
Ci sono benefici qualitativi che non vanno sottovalutati: ergonomia, benessere delle persone, un ambiente in cui ci si trova bene a lavorare. Il reparto produttivo è, per chi ci passa otto ore al giorno, un po’ come il salotto di casa: se è disordinato, ci si convive; se è curato, cambia l’atteggiamento con cui ci si entra ogni mattina. E lo stesso reparto, agli occhi di un cliente o di un auditor che viene in visita, è il biglietto da visita dell’azienda. Abbiamo visto clienti industriali scegliere consapevolmente di portare i propri clienti a visitare uno scatolificio organizzato e pulito, perché quella visita comunicava affidabilità meglio di qualsiasi presentazione commerciale. E lo stesso vale, in negativo e in positivo, per gli audit fornitori: una linea in ordine racconta, prima ancora che si aprano le carte, il livello di controllo di processo dell’azienda.
Poi ci sono i benefici quantitativi, ed è qui che il 5S smette di essere “solo” un tema di immagine. L’impatto più immediato si vede negli avviamenti: quando tutto è al proprio posto, gli operatori si concentrano sulle attività che contano davvero a macchina ferma, invece di camminare, cercare o improvvisare. Un buon 5S rende visibile la mancanza di un materiale prima che serva, non quando ormai la macchina è già ferma ad aspettarlo. E in molti casi crea persino una comunicazione non verbale tra chi gestisce l’asservimento della linea e gli operatori di produzione: un carrello con un vuoto al posto giusto comunica un bisogno più velocemente di qualsiasi richiesta a voce.
LA VERA SFIDA È IL MANTENIMENTO
Come in quasi tutti i progetti Lean, la parte più difficile non è avviare il 5S, ma mantenerlo. Un reparto rimesso a nuovo con un workshop torna disordinato in poche settimane se nessuno se ne prende cura.
Per questo, nei nostri progetti, il 5S non si conclude mai con la fase di sistemazione: prevede sempre audit periodici, con checklist semplici, oggettive e regolari, e riunioni dedicate in cui si discutono gli scostamenti dallo standard, non diversamente da come si farebbe per un fermo macchina o per un dato di qualità. Uno spunto che consigliamo spesso, e che nella pratica funziona bene, è integrare l’ordine tra i criteri del premio di produzione: quando il mantenimento dello standard incide anche sul risultato economico delle persone, la disciplina smette di essere un favore fatto all’azienda e diventa parte del lavoro quotidiano.
 DA DOVE INIZIARE
Il 5S non richiede investimenti importanti, non ferma la produzione per settimane, non chiede competenze specialistiche difficili da reperire. Chiede metodo, costanza e la volontà di iniziare dalle cose semplici prima di rincorrere quelle complesse. È, nella nostra esperienza, il progetto che più spesso sblocca tutti gli altri: chi impara a mantenere ordinata una linea, impara anche a misurarla, a standardizzarla, a migliorarla.
La domanda, allora, non è se il vostro scatolificio o la vostra cartotecnica abbiano bisogno di un progetto 5S. La domanda è: se oggi un cliente entrasse in produzione senza preavviso, cosa racconterebbe quella linea di voi?
*Il termine muda indica un concetto giapponese che significa spreco o attività inutile che non crea valore aggiunto